مقدمه؛ مسئله صنعت امروز فقط «تولید بیشتر» نیست
برای سالها در بسیاری از کارخانهها، افزایش تولید تقریباً مترادف با خرید تجهیز جدید، اضافهکردن شیفت، افزایش ظرفیت اسمی یا اجرای پروژه توسعهای بود. اما شرایط امروز صنعت، خصوصاً در ایران، این نگاه را بهشدت به چالش کشیده است.
مسئله دیگر فقط این نیست که یک کارخانه «چند تن»، «چند قطعه» یا «چند مترمکعب» محصول تولید میکند؛ مسئله اصلی این است که برای تولید هر واحد محصول چه مقدار ماده اولیه، برق، گاز، آب، بخار، هوای فشرده، مواد شیمیایی، قطعات مصرفی و عمر تجهیز هزینه میشود و چه میزان از ظرفیت نصبشده کارخانه واقعاً به محصول قابل فروش تبدیل میشود.
این مسئله در ایران اهمیت دوچندان پیدا کرده است. محدودیت برق صنایع طی سالهای اخیر به یکی از عوامل اصلی بیثباتی تولید تبدیل شده و حتی در سال ۱۴۰۵ نیز گزارشهایی از محدودیت یکروزه هفتگی برق در دهها شهرک صنعتی منتشر شده است. از سوی دیگر، بر اساس دادههای منتشرشده از شاخص قیمت تولیدکننده، تورم سالانه بخش صنعت در زمستان ۱۴۰۴ به ۵۱٫۸ درصد رسیده است. در چنین محیطی هر کیلو ماده اولیهای که به ضایعات تبدیل شود، هر کیلوواتساعت انرژی که بیدلیل مصرف شود و هر ساعت توقفی که قابل پیشگیری بوده باشد، بهمراتب گرانتر از چند سال قبل تمام میشود.
بنابراین پرسش مدیر یک کارخانه مدرن باید تغییر کند:
چگونه میتوان از همان تجهیزات موجود، با همان یا حتی انرژی و مواد کمتر، محصول بیشتر، یکنواختتر و ارزانتری تولید کرد؟
یکی از مهمترین پاسخهای مهندسی به این سؤال، Level 2 Automation یا سامانه بهینهسازی فرایند در سطح دوم است.
Level 2 چیست؟
برای درک Level 2 ابتدا باید بین «اتوماسیون» و «بهینهسازی هوشمند فرایند» تفاوت قائل شد.
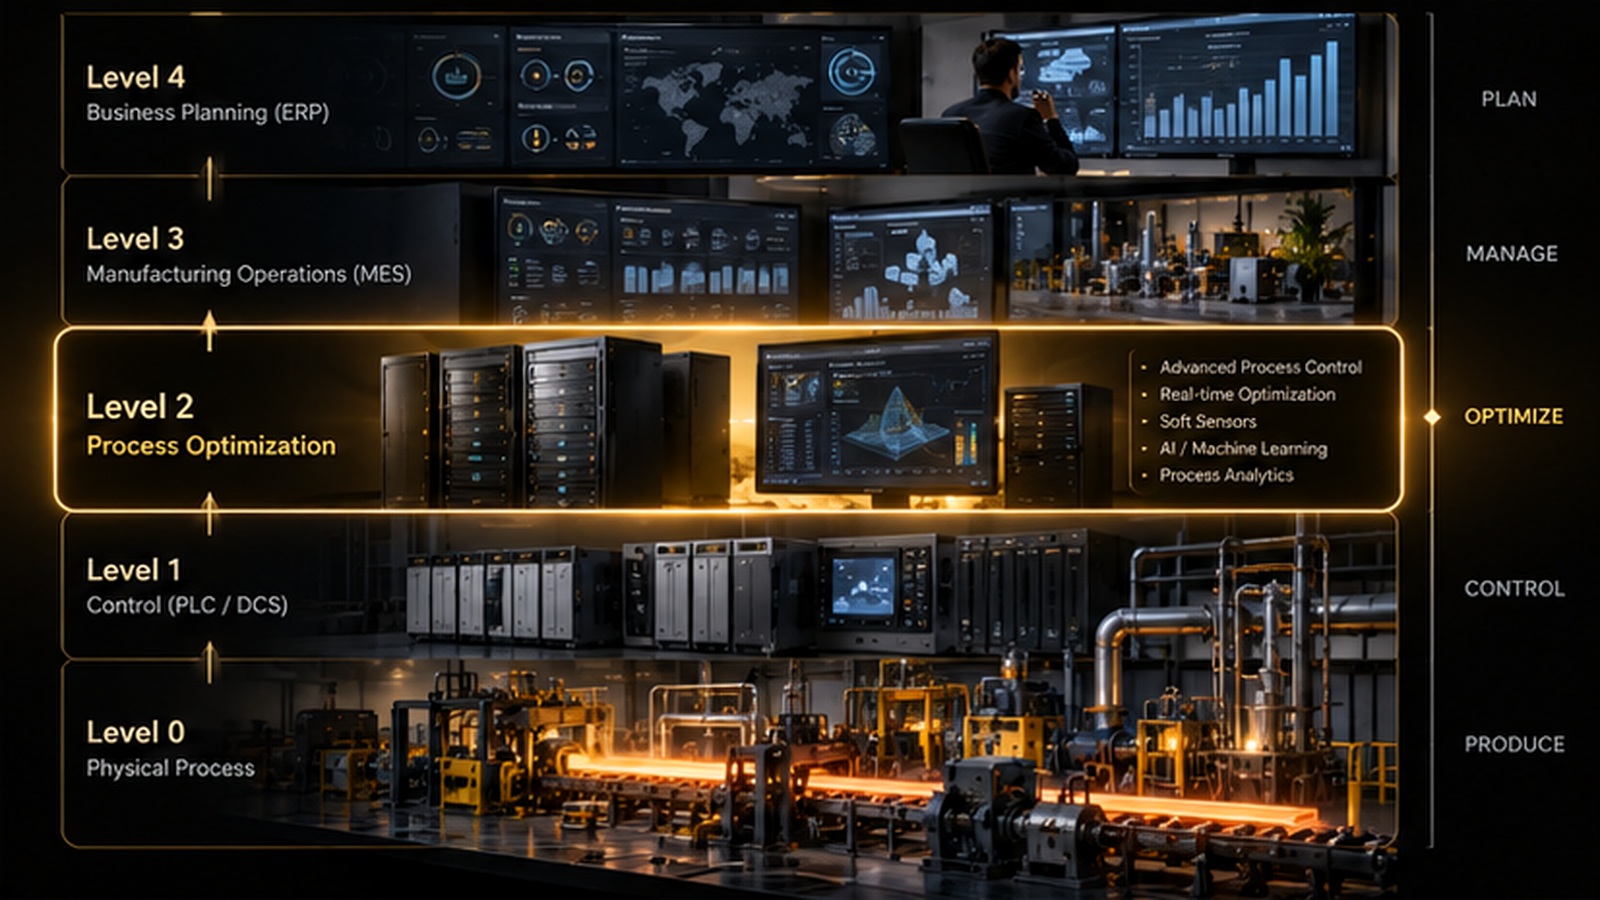
در معماری ISA-95، فرایند صنعتی از چند سطح تشکیل میشود. Level 0 خود فرایند فیزیکی است؛ Level 1 شامل سنسورها، محرکها و تجهیزات اندازهگیری است؛ Level 2 وظیفه پایش و کنترل فرایند را بر عهده دارد؛ Level 3 حوزه مدیریت عملیات تولید و MES و Level 4 حوزه ERP و برنامهریزی کسبوکار است. ISA تصریح میکند که این مدل به صنایع Continuous، Batch و Discrete قابل اعمال است؛ یعنی اساس این معماری منحصر به فولاد یا صنایع سنگین نیست.
در صنایع فولاد و بسیاری از صنایع فرایندی، اصطلاح Level 2 Process Automation معمولاً معنای تخصصیتری نیز دارد: سامانهای که بالاتر از PLC/DCS قرار گرفته و با استفاده از مدلهای ریاضی، دادههای تاریخی و آنلاین، قوانین فرایندی، Optimizerها، Soft Sensorها و در نسل جدید الگوریتمهای AI/ML، بهترین Set Point یا روش اجرای فرایند را محاسبه میکند.
اگر Level 1 بگوید:
«دمای کوره اکنون ۹۵۰ درجه است.»
Level 2 باید پاسخ دهد:
«با توجه به نوع محصول، ماده ورودی، سرعت خط، وضعیت تجهیز، قیمت و محدودیت انرژی و کیفیت مورد انتظار، دمای مطلوب در این لحظه باید ۹۳۷ درجه باشد و برای رسیدن به آن باید نسبت سوخت، هوا و سرعت خط به این شکل تغییر کند.»
همین تفاوت، نقطه آغاز ارزش اقتصادی Level 2 است.
یک کارخانه بدون Level 2 چگونه کار میکند؟
در بسیاری از کارخانهها PLC و DCS بسیار خوبی وجود دارد. هزاران سیگنال نیز ثبت میشود. اپراتورهای باتجربه در اتاق کنترل حضور دارند و دستورالعمل تولید نیز تدوین شده است.
اما هنوز تصمیمهایی مانند میزان خوراک، مقدار سوخت، دمای هدف، سرعت خط، نسبت اختلاط مواد، زمان فرایند، میزان افزودنی، فشار، دور موتور، میزان هوای احتراق، نقطه پایان عملیات یا اقدام اصلاحی تا حد زیادی به تجربه اپراتور وابسته است.
نتیجه آن است که بهترین شیفت کارخانه ممکن است عملکرد بسیار خوبی داشته باشد، اما شیفت دیگر با همان تجهیزات و همان محصول:
مصرف انرژی بیشتری داشته باشد، مواد افزودنی بیشتری مصرف کند، ضایعات بیشتری ایجاد کند، زمان سیکل طولانیتری داشته باشد یا کیفیت محصول متغیرتری تحویل دهد.
Level 2 در اصل تلاش میکند دانش بهترین متخصص و بهترین اپراتور کارخانه را به یک مدل پایدار، قابل اندازهگیری و تکرارشونده تبدیل کند.
هدف حذف انسان نیست؛ هدف این است که انسان مجبور نباشد در هر دقیقه صدها متغیر فرایندی را در ذهن خود تحلیل کند.
چهار سؤال اساسی که Level 2 در هر صنعت پاسخ میدهد
تقریباً مستقل از اینکه کارخانه فولاد، سیمان، لبنیات، پتروشیمی، داروسازی یا خودرو باشد، Level 2 به چهار سؤال پاسخ میدهد.
اکنون دقیقاً چه اتفاقی در فرایند در حال رخ دادن است؟
نه براساس گزارش پایان شیفت، بلکه با دادههای لحظهای.
اگر همین روند ادامه پیدا کند چه اتفاقی خواهد افتاد؟
برای مثال آیا دمای محصول ۱۰ دقیقه دیگر از محدوده خارج میشود؟ آیا کیفیت Batch در پایان قابل قبول خواهد بود؟ آیا موتور آسیاب وارد محدوده Overload خواهد شد؟
بهترین اقدام در شرایط فعلی چیست؟
کاهش خوراک؟ افزایش سرعت؟ تغییر نسبت مواد؟ کاهش سوخت؟ تغییر Set Point؟
و مهمتر از همه:
کدام تصمیم کمهزینهترین مسیر برای رسیدن به کیفیت موردنظر است؟
اینجا تفاوت Automation با Optimization آشکار میشود.
Level 2 چگونه تولید را افزایش میدهد؟
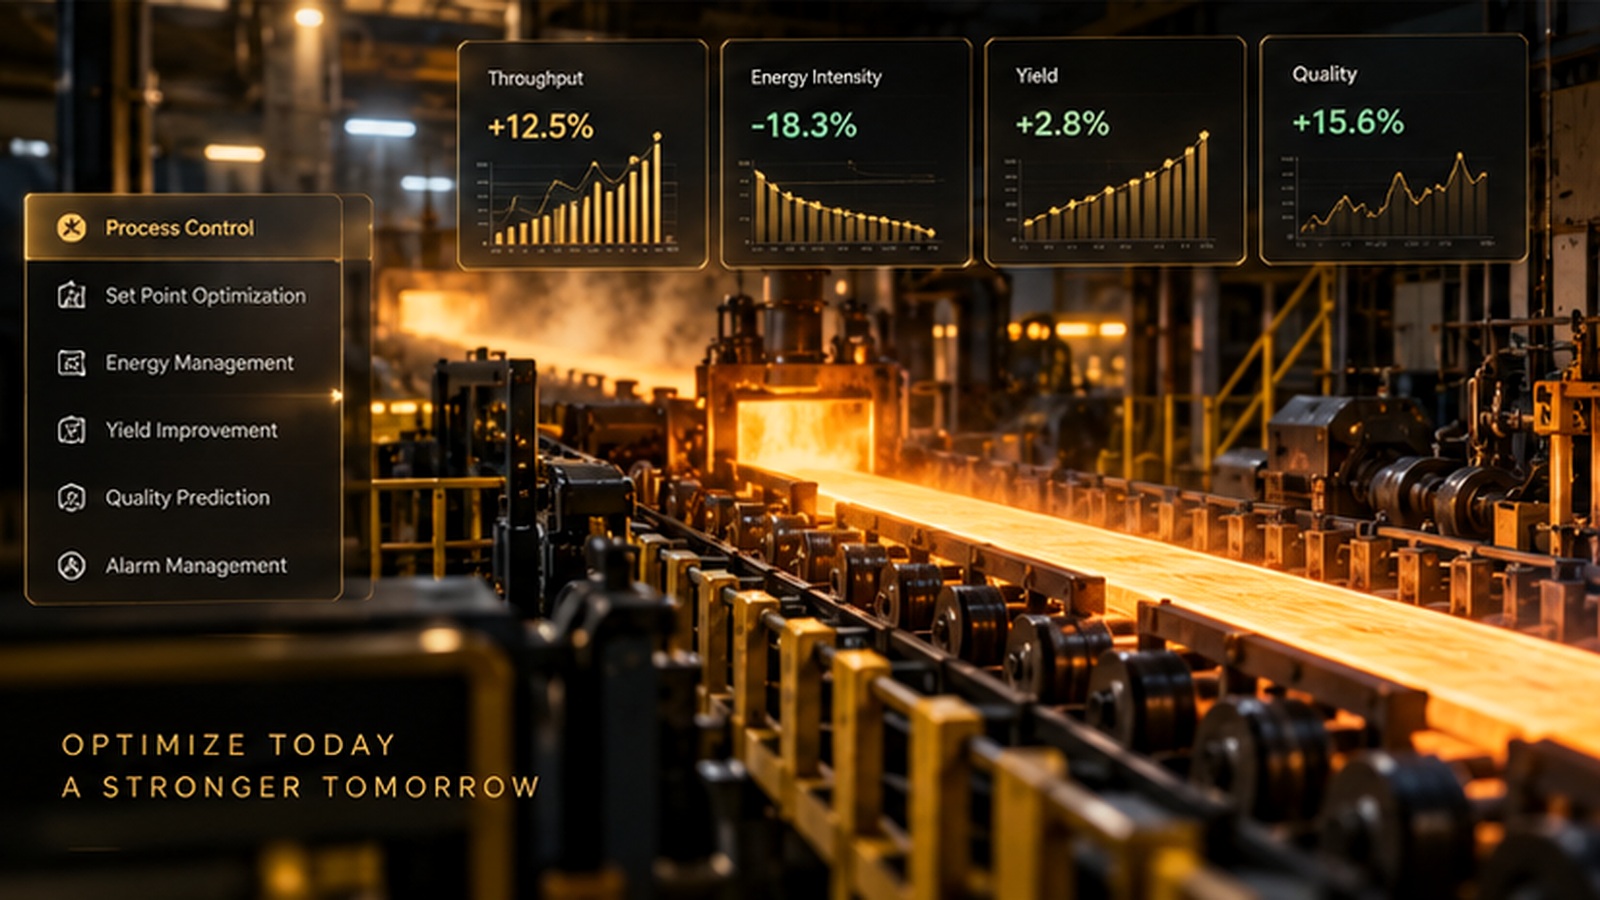
یکی از اشتباهات رایج این است که تصور شود افزایش تولید الزاماً نیازمند افزایش سرعت ماشینآلات است.
در بسیاری از کارخانهها ظرفیت اسمی تجهیزات از تولید واقعی بیشتر است؛ اما بیثباتی فرایند، توقف، تغییر Grade، دوبارهکاری، انتظار برای آزمایشگاه، تنظیم دستی، Alarmهای مکرر و عدم هماهنگی واحدها اجازه استفاده از ظرفیت واقعی را نمیدهد.
Level 2 با کاهش Variation میتواند فرایند را به Constraint واقعی نزدیکتر کند.
فرض کنید یک خط میتواند در بازه ۸۰ تا ۱۰۰ تن بر ساعت کار کند. اپراتور برای جلوگیری از Overload معمولاً آن را روی ۸۷ تن نگه میدارد.
اگر Level 2 بتواند وضعیت موتور، فشار، دما، کیفیت ورودی و سایر متغیرها را همزمان تحلیل کند، ممکن است در شرایط مناسب خط را با اطمینان روی ۹۳ یا ۹۵ تن بر ساعت نگه دارد.
این افزایش بدون نصب تجهیز جدید اتفاق افتاده است.
در یک نمونه واقعی در صنعت سیمان، ABB گزارش کرده است که استفاده از Advanced Process Control در برخی سایتها موجب افزایش Feed و کاهش همزمان مصرف ویژه انرژی شده است. در یک پروژه دیگر در برزیل، افزایش بهرهوری آسیاب با کاهش 1.15 kWh/t مصرف انرژی همراه بوده است.
در معدن نیز کاربرد Model Predictive Control در مدارهای Grinding در یک مطالعه ABB افزایش حدود ۱ تا ۳ درصدی Throughput را نشان داده است.
نکته مهم اینجاست:
در صنعت بزرگ، حتی یک درصد افزایش Throughput میتواند ارزش اقتصادی بسیار بزرگی ایجاد کند.
اثر Level 2 بر کیفیت؛ از کنترل کیفیت محصول به کنترل کیفیت فرایند
مدل سنتی کنترل کیفیت معمولاً Reactive است.
محصول تولید میشود، نمونه گرفته میشود، آزمایش انجام میشود و سپس مشخص میشود محصول خوب بوده یا بد.
Level 2 تلاش میکند Quality Control را از انتهای خط به داخل فرایند منتقل کند.
یعنی قبل از اینکه محصول نامنطبق تولید شود، سیستم احتمال خروج کیفیت از محدوده را تشخیص دهد.
این کار از طریق مدلهای فرایندی و Soft Sensor امکانپذیر میشود.
برای مثال بهجای اینکه تنها پس از پایان عملیات ترکیب شیمیایی یا ویژگی فیزیکی محصول اندازهگیری شود، مدل میتواند براساس:
دما، فشار، زمان، آنالیز مواد اولیه، انرژی ورودی، وضعیت تجهیزات و دادههای تولید قبلی
کیفیت نهایی را پیشبینی کند.
در صنعت فولاد، سیستمهای Level 2 شرکتهای تخصصی مانند Primetals از مدلهای متالورژیکی برای محاسبه پارامترهای فرایندی، مواد ورودی، دما و شرایط عملیات استفاده میکنند. در پروژه Rizhao Steel، سامانه Level 2 برای BOF، LF و RH به سمت اتوماسیون گسترده فرایند حرکت کرده و Primetals اعلام کرده است حدود ۹۵ درصد عملیات Meltshop خودکار شده است.
در Continuous Casting نیز Optimizerها از مدلهای حرارتی، کیفیت، سرعت ریختهگری و محاسبه Intermix برای افزایش Yield و کاهش Scrap استفاده میکنند.
اما همین فلسفه در صنایع دیگر نیز قابل اجراست.
در کارخانه لبنیات میتوان کیفیت Pasteurization را پیشبینی کرد.
در داروسازی میتوان Critical Process Parameters را به Critical Quality Attributes متصل کرد.
در تولید پلاستیک میتوان Melt Temperature، Pressure و Cycle Time را به کیفیت قطعه مرتبط کرد.
در صنایع غذایی میتوان Moisture، Temperature و Cooking Time را کنترل کرد.
در کاغذ میتوان Basis Weight و Moisture Profile را پایدار کرد.
در شیشه میتوان Furnace Temperature و Composition را به عیوب محصول مرتبط کرد.
در رنگ و رزین میتوان Viscosity و Reaction Profile را قبل از پایان Batch تخمین زد.
بنابراین Level 2 به یک صنعت خاص وابسته نیست؛ آنچه تغییر میکند مدل فرایند است.
مهمترین منفعت اقتصادی: کنترل مصرف مواد
در بسیاری از کارخانههای ایرانی، تمرکز اصلی روی برق و گاز است؛ درحالیکه در بعضی صنایع، هزینه مواد اولیه چند برابر انرژی است.
کاهش فقط یک درصد مصرف ماده اولیه ممکن است ارزش مالی بیشتری از کاهش ده درصد مصرف برق داشته باشد.
Level 2 میتواند Material Balance را بهصورت Online کنترل کند و مشخص کند:
چه مقدار ماده وارد فرایند شده، چه مقدار محصول قابل فروش تولید شده، چه میزان Scrap، Off-Spec، Dust، Loss یا Recycle ایجاد شده و این اتلاف دقیقاً در کدام مرحله به وجود آمده است.
در فولاد این موضوع میتواند شامل آهن اسفنجی، قراضه، فروآلیاژ، آهک، کربن، اکسیژن و سایر افزودنیها باشد.
در سیمان شامل Raw Mix، کلینکر، گچ، افزودنی و Grinding Media است.
در صنایع غذایی شامل ماده اصلی، روغن، شکر، شیر، پودر، اسانس و Packaging Material است.
در صنایع شیمیایی شامل Feedstock، Catalyst، Additive، Solvent و Reagent است.
در کارخانهای که Level 2 وجود ندارد ممکن است اپراتور برای اطمینان از کیفیت، مقداری بیش از نیاز واقعی Additive مصرف کند.
این همان چیزی است که میتوان آن را Quality by Overconsumption نامید:
کیفیت را با مصرف اضافه مواد تضمین میکنیم.
Level 2 تلاش میکند کیفیت را با Precision تضمین کند.
در سامانههای فولادی Level 2، محاسبه بهینه Charge و Alloy Addition یکی از کاربردهای اصلی است؛ برای نمونه در RH Optimizer از محاسبات Dynamic برای بهینهسازی مواد و هزینه استفاده میشود.
انرژی؛ چرا Level 2 برای صنعت ایران به یک ضرورت تبدیل شده است؟
در بسیاری از کشورهای صنعتی Energy Optimization یک پروژه کاهش هزینه یا Sustainability محسوب میشود.
در ایران مسئله یک مرحله جدیتر است.
Energy Optimization میتواند مستقیماً به Production Continuity مربوط باشد.
طی سالهای اخیر ناترازی برق موجب محدودیت مکرر صنایع شده است و دادههای منتشرشده در ۲۰۲۵ و ۲۰۲۶ نشان میدهد فاصله عرضه و تقاضای برق همچنان ساختاری است. برخی گزارشها کسری پیک تابستان را حدود ۲۰ درصد عنوان کردهاند.
در چنین محیطی کارخانهای که بتواند محصول خود را با Specific Energy پایینتری تولید کند، فقط قبض کمتری پرداخت نمیکند؛ بلکه از ظرفیت محدود انرژی در دسترس نیز محصول بیشتری استخراج میکند.
به همین دلیل KPI اصلی نباید تنها این باشد:
مصرف برق کارخانه چقدر است؟
بلکه:
kWh / ton
یا:
Nm³ Gas / ton
Steam / ton
Compressed Air / unit
Water / ton
باید اندازهگیری شود.
Level 2 میتواند Energy Intensity را برای هر محصول، Grade، Batch، شیفت و تجهیز محاسبه کند.
در صنعت سیمان، نمونه Tokuyama که توسط ABB منتشر شده، حدود ۳ درصد کاهش انرژی حرارتی کوره را پس از اجرای APC نشان داده است؛ در عین حفظ کیفیت. همان پروژه حدود ۷۰ درصد کاهش در عملیات دستی اپراتورها را نیز گزارش کرده است.
ABB در کاربردهای سیمان همچنین از کاهش حدود ۶ درصدی انرژی در برخی کاربردهای Mill Optimization و کاهش هزینه سوخت در کاربردهای مرتبط گزارش میدهد؛ این اعداد باید بهعنوان نتایج یا برآوردهای Vendor و نه تضمین برای همه کارخانهها دیده شوند.
Level 2 چگونه از Peak Energy جلوگیری میکند؟
مسئله فقط مجموع انرژی نیست.
Demand Peak نیز اهمیت دارد.
تصور کنید همزمان چند موتور بزرگ، Furnace، Compressor یا Pump وارد بار بالا شوند.
ممکن است مصرف متوسط کارخانه مناسب باشد، ولی Peak Demand بسیار بالا رود.
Level 2 میتواند Start، Ramp، Load و Scheduling تجهیزات را هماهنگ کند.
اگر کارخانه دارای محدودیت دریافت برق باشد، Optimizer میتواند تصمیم بگیرد کدام مصرفکننده در چه زمانی اجازه افزایش Load داشته باشد.
در نتیجه بهجای اینکه محدودیت انرژی به یک بحران ناگهانی تبدیل شود، به یک Constraint قابل مدیریت در مدل تولید تبدیل میشود.
Level 2 و بهای تمامشده
برای مدیریت ارشد، مهمترین سؤال معمولاً همین است:
این سیستم در نهایت چند درصد بهای تمامشده را کاهش میدهد؟
پاسخ صحیح این است که عدد ثابت و جهانی وجود ندارد.
اثر اقتصادی Level 2 به ساختار Cost کارخانه بستگی دارد.
میتوان تقریب اولیه را چنین محاسبه کرد:
کاهش بهای تمامشده ≈
سهم مواد × درصد صرفهجویی مواد
-
سهم انرژی × درصد صرفهجویی انرژی
-
سهم ضایعات × درصد کاهش ضایعات
-
سهم تعمیرات × درصد کاهش هزینه تعمیرات
-
اثر افزایش Throughput بر هزینههای ثابت.
برای مثال یک کارخانه فرضی با ساختار زیر را در نظر بگیریم:
| جزء هزینه | سهم از بهای تمامشده |
|---|---|
| مواد اولیه | ۵۵٪ |
| انرژی | ۱۲٪ |
| Utilities | ۵٪ |
| تعمیر و نگهداری | ۶٪ |
| نیروی انسانی | ۸٪ |
| ضایعات و دوبارهکاری | ۵٪ |
| سایر سربار | ۹٪ |
حال فرض کنیم پس از اجرای Level 2 بهصورت فرضی:
مصرف مواد ۲٪، انرژی ۶٪، Utilities چهار درصد و Maintenance هشت درصد کاهش پیدا کند و هزینه Scrap/Rework سی درصد کاهش یابد.
اثر تقریبی مستقیم خواهد بود:
مواد: ۵۵ × ۲٪ = ۱٫۱۰
انرژی: ۱۲ × ۶٪ = ۰٫۷۲
Utilities: ۵ × ۴٪ = ۰٫۲۰
Maintenance: ۶ × ۸٪ = ۰٫۴۸
Scrap: ۵ × ۳۰٪ = ۱٫۵۰
در این مثال فرضی، مجموع اثر مستقیم:
حدود ۴ واحد از ۱۰۰ واحد بهای تمامشده، یعنی حدود ۴ درصد کاهش.
اگر Throughput نیز افزایش یابد، هزینههای ثابت روی حجم محصول بیشتری سرشکن میشود و اثر اقتصادی میتواند بیشتر شود.
چهار درصد ممکن است روی کاغذ عدد کوچکی به نظر برسد؛ اما اگر فروش یا هزینه تولید سالانه کارخانه چند هزار میلیارد تومان باشد، حتی یک درصد کاهش واقعی بهای تمامشده میتواند ارزش اقتصادی بسیار بزرگی ایجاد کند.
اعداد فوق مثال محاسباتی هستند و نباید بهعنوان تضمین عملکرد یک پروژه Level 2 تلقی شوند. نقطه صحیح شروع هر پروژه، محاسبه Baseline واقعی همان کارخانه است.
تفاوت کارخانه سنتی و کارخانه مجهز به Level 2
| موضوع | روش سنتی | Level 2 |
|---|---|---|
| تصمیمگیری | تجربه اپراتور | Model + Data + Operator |
| کنترل کیفیت | پس از تولید | حین تولید و پیشبینی |
| انرژی | گزارش کلی | Specific Energy Online |
| مواد | Recipe ثابت | Dynamic Optimization |
| Set Point | دستی یا ثابت | Dynamic Set Point |
| تشخیص مشکل | بعد از Alarm | Early Warning |
| تحلیل توقف | دستی | Event Correlation |
| مقایسه شیفتها | گزارش | KPI Online |
| دانش فرایندی | در ذهن افراد | تبدیل به مدل |
| بهینهسازی | دورهای | Continuous |
| Traceability | محدود | Heat/Batch/Product Tracking |
| تصمیم مدیریتی | روز یا ماه بعد | Near Real-Time |
آیا Level 2 فقط برای فولاد مناسب است؟
خیر.
یکی از مهمترین ویژگیهای معماری ISA-95 آن است که برای صنایع Continuous، Batch و Discrete طراحی شده است.
کاربرد آن را میتوان تقریباً در تمام صنایع تولیدی تصور کرد:
| صنعت | نمونه کاربرد Level 2 |
|---|---|
| فولاد | Charge Optimization، Oxygen، Alloy، Temperature، Casting، Rolling |
| آلومینیوم و مس | Furnace Optimization، Electrolysis، Casting |
| سیمان | Kiln، Calciner، Cooler، Mill، Fuel Optimization |
| معدن | Crushing، Grinding، Flotation |
| پتروشیمی | Reactor، Distillation، Energy Optimization |
| پالایشگاه | Furnace، Column، Blending، Yield Optimization |
| شیمیایی | Batch Optimization، Reaction Control |
| شیشه | Furnace، Combustion، Composition، Defect Prediction |
| سرامیک | Kiln Curve، Drying، Energy |
| کاغذ | Moisture، Basis Weight، Steam، Dryer |
| نساجی | Temperature، Speed، Dyeing Recipe |
| مواد غذایی | Cooking، Drying، Mixing، Filling |
| لبنیات | Pasteurization، CIP، Yield |
| داروسازی | CPP/CQA، Batch Control، PAT |
| پلاستیک | Extrusion، Injection، Temperature/Pressure |
| لاستیک | Mixing، Cure Cycle |
| ریختهگری | Melt، Chemistry، Pouring Temperature |
| خودرو | Cycle Optimization، Torque، Traceability |
| قطعهسازی | CNC، Tool Life، Quality Prediction |
| آب و فاضلاب | Pump Optimization، Chemicals، Energy |
| نیروگاه | Heat Rate، Combustion، Load Optimization |
در هر صنعت متغیرها متفاوت هستند، اما مسئله تقریباً همیشه یکی است:
چگونه بهترین محصول را با کمترین مصرف منابع و کمترین Variation تولید کنیم؟
Level 2 و تعمیرات؛ از PM تقویمی به نگهداری مبتنی بر وضعیت
یکی از بخشهایی که معمولاً در توجیه اقتصادی Level 2 نادیده گرفته میشود، Maintenance است.
سیستم Level 2 دائماً دادههایی مانند Load، Temperature، Pressure، Current، Vibration، Cycle Count، Operating Hour، Start/Stop و Process Condition را مشاهده میکند.
همین دادهها برای Maintenance بسیار ارزشمند هستند.
در نگهداری سنتی ممکن است تجهیز هر سه ماه یکبار سرویس شود، فارغ از اینکه ۳۰۰ ساعت یا ۱۵۰۰ ساعت کار کرده است.
اما Level 2 میتواند Context واقعی تجهیز را در اختیار سیستم نگهداری قرار دهد.
بهعنوان مثال:
یک Pump طی یک ماه ۵۰۰ ساعت کار کرده اما بخش زیادی از زمان نزدیک BEP بوده است.
Pump دیگری فقط ۳۰۰ ساعت کار کرده اما دائم در Cavitation یا Load نامناسب قرار داشته است.
از منظر تقویمی Pump اول مستهلکتر به نظر میرسد، اما از منظر Condition ممکن است Pump دوم ریسک بالاتری داشته باشد.
اینجاست که ارتباط Level 2 با:
Preventive Maintenance، Condition-Based Maintenance و Predictive Maintenance
شکل میگیرد.
نکته مهم آن است که Level 2 جای CMMS/EAM را نمیگیرد؛ بلکه داده باکیفیت و Context فرایندی را در اختیار آن قرار میدهد.
یک مفهوم بسیار مهم: Process Induced Failure
همه خرابیهای تجهیزات، خرابی مکانیکی مستقل نیستند.
بسیاری از خرابیها نتیجه عملکرد نامناسب فرایند هستند.
Operating Temperature بالا، Frequent Start/Stop، Overload، Pressure Surge، Thermal Shock، Improper Lubrication Condition، Cavitation و Vibration ناشی از شرایط فرایندی میتوانند عمر تجهیز را کاهش دهند.
بنابراین Level 2 با پایدارکردن فرایند میتواند بهطور غیرمستقیم هزینه Maintenance را کاهش دهد.
در صنعت سیمان یکی از مزایای مطرحشده برای APC، افزایش عمر Refractory و کاهش Stopهای Kiln است.
Level 2 و هوش مصنوعی
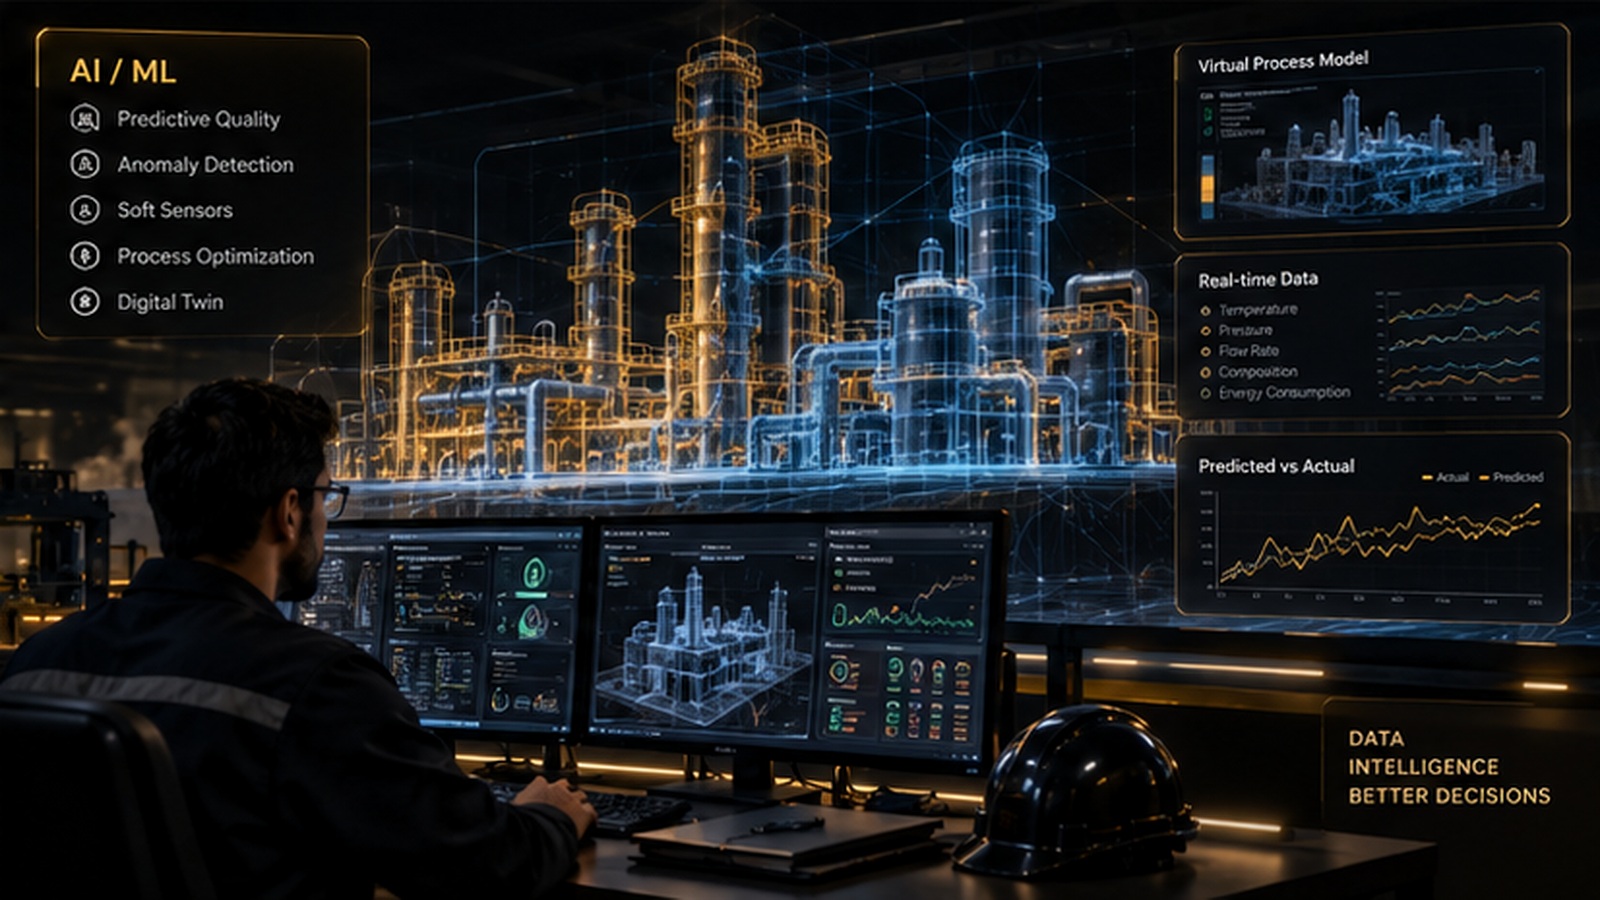
نسل جدید Level 2 میتواند از AI استفاده کند، اما یک اصل مهم وجود دارد:
AI نباید جای مهندسی فرایند را بگیرد؛ باید آن را تقویت کند.
یک Level 2 قوی معمولاً ترکیبی از موارد زیر است:
First Principle Models
Mass & Energy Balance
Statistical Models
Expert Rules
Model Predictive Control
Soft Sensors
Machine Learning
Optimization Algorithms
Digital Twin
Anomaly Detection
Predictive Quality.
در کارخانهای که سنسورهای نادرست، Tagهای ناقص و Data Historian نامطمئن دارد، افزودن AI مشکل را حل نمیکند.
اصل معروف صنعت داده کاملاً صادق است:
Garbage In, Garbage Out.
بنابراین بلوغ صحیح معمولاً از Instrumentation و Data Quality آغاز میشود و سپس به Optimization و AI میرسد.
Level 2 چگونه با ERP و MES ارتباط پیدا میکند؟
یکی از نقاط قوت واقعی Level 2 زمانی ظاهر میشود که سیستم از بالا و پایین Integration داشته باشد.
ERP میگوید:
چه چیزی، چه مقدار و برای چه مشتری تولید شود.
MES یا Level 3 مشخص میکند:
در چه Line، چه Sequence و چه زمانی تولید شود.
Level 2 تعیین میکند:
این محصول با چه پارامترهای فرایندی و چه Strategy بهینهای تولید شود.
PLC/DCS یا Level 1 آن Strategy را اجرا میکند.
Sensors نتیجه واقعی را برمیگردانند.
و سپس اطلاعات واقعی مصرف و تولید دوباره به MES و ERP بازمیگردد.
در نتیجه کارخانه برای اولینبار میتواند بفهمد:
هزینه واقعی تولید Grade A با Grade B چقدر تفاوت دارد؟
یا:
کدام مشتری یا Product Mix واقعاً Margin بیشتری ایجاد میکند؟
اینجاست که Digitalization از یک پروژه IT به یک پروژه اقتصادی تبدیل میشود.
Level 2 از دید مدیر تولید
مدیر تولید باید بتواند در یک Dashboard ببیند:
Production Rate، Throughput، Yield، Scrap، Downtime، Cycle Time، Bottleneck، Energy Intensity و Quality Deviation چگونه تغییر میکنند.
اما مهمتر از Dashboard این است که سیستم بتواند علت تغییر را پیدا کند.
Dashboard بدون مدل فقط گزارش میدهد.
Level 2 باید تصمیمسازی کند.
Level 2 از دید مدیر کیفیت
برای واحد کیفیت، ارزش اصلی Level 2 در ایجاد ارتباط بین:
Process Parameters → Product Quality
است.
بهجای اینکه فقط بدانیم محصول شماره ۱۲۳ Reject شده است، باید بدانیم:
در دقیقه ۳۲ تولید، کدام متغیر از Envelope مناسب خارج شد و این تغییر چگونه روی مشخصه نهایی محصول اثر گذاشت.
این قابلیت پایه واقعی Root Cause Analysis است.
Level 2 از دید مدیر انرژی
یک Energy Dashboard معمولی میگوید کارخانه امروز ۱۰ مگاواتساعت مصرف کرده است.
Level 2 باید بتواند بگوید:
از این مصرف چه مقدار Value Added بوده است؟
کدام Product بیشترین Specific Energy را داشته؟
کدام تجهیز خارج از نقطه بهینه کار کرده؟
کدام Shift انرژی بیشتری برای همان محصول مصرف کرده؟
و اگر Set Point تغییر کند، مصرف آینده چقدر خواهد شد؟
Level 2 از دید مدیرعامل و CFO
برای مدیریت ارشد سه KPI اصلی اهمیت دارد:
Cost / Unit
Good Product / Input
و
Return on Capital Employed.
اگر بدون CAPEX بزرگ بتوان از تجهیزات فعلی:
۲ درصد Yield بیشتر،
چند درصد انرژی کمتر،
Scrap کمتر،
توقف کمتر
و ظرفیت عملی بالاتر گرفت،
در عمل Return on Existing Assets افزایش پیدا کرده است.
به همین دلیل Level 2 را نباید صرفاً Automation Project نامید.
در تعریف صحیح، Level 2 یک:
Operational Excellence Project
است.
Level 2 از دید PM؛ مدیریت پروژه چگونه باید انجام شود؟
بخش قابلتوجهی از شکست پروژههای دیجیتال صنعتی به فناوری مربوط نیست؛ مشکل Scope، Data، Ownership و Change Management است.
پروژه نباید با جمله «یک Level 2 بخریم» شروع شود.
باید با سؤال اقتصادی آغاز شود:
کدام Loss را میخواهیم حذف کنیم؟
نقشه منطقی پروژه میتواند چنین باشد:
- Assessment و Baseline: اندازهگیری وضع موجود شامل تولید، Yield، انرژی، مواد، کیفیت، توقف، Maintenance و Cost.
- Loss Tree: تعیین بزرگترین منابع اتلاف و تبدیل آنها به ارزش ریالی.
- Instrumentation & Data Audit: بررسی Sensor، PLC/DCS، Historian، Laboratory، ERP، MES و کیفیت Tagها.
- Use Case Selection: انتخاب فرایندی که بیشترین Benefit و امکان موفقیت را دارد.
- Model Development: توسعه مدلهای فرایندی، Soft Sensor، APC یا AI.
- Shadow Mode: سیستم ابتدا Recommendation بدهد ولی کنترل مستقیم انجام ندهد.
- Closed Loop: پس از Validation، Set Pointها به شکل کنترلشده وارد فرایند شوند.
- FAT/SAT و Performance Test: معیار موفقیت باید از ابتدا عددی باشد.
- Operator Training و Change Management: اگر اپراتور سیستم را نپذیرد، بهترین الگوریتم نیز شکست خواهد خورد.
- Benefit Tracking: شش یا دوازده ماه بعد باید دقیقاً مشخص باشد چند میلیارد تومان Benefit ایجاد شده است.
مهمترین KPIهای پروژه
یک Level 2 موفق باید قبل و بعد از اجرا با KPI اندازهگیری شود.
| حوزه | KPI |
|---|---|
| تولید | Throughput / t/h |
| ظرفیت | OEE |
| مواد | Yield |
| کیفیت | First Pass Yield |
| ضایعات | Scrap Rate |
| دوبارهکاری | Rework |
| انرژی | kWh/t |
| گاز | Nm³/t |
| آب | m³/t |
| توقف | Unplanned Downtime |
| تعمیرات | MTBF / MTTR |
| فرایند | Process Variability |
| زمان | Cycle Time |
| اقتصاد | Cost/t |
| سرمایهگذاری | Payback / ROI |
بدون Baseline این شاخصها، اعلام موفقیت پروژه Level 2 بیشتر یک ادعا خواهد بود تا یک نتیجه مهندسی.
برای صنعت ایران از کجا باید شروع کرد؟
اجرای Level 2 الزاماً به معنای خرید یک پروژه بسیار بزرگ خارجی نیست.
در بسیاری از کارخانهها بهتر است ابتدا یک واحد دارای Pain Point مشخص انتخاب شود.
مثلاً:
کورهای با مصرف انرژی بالا،
آسیابی با Variation زیاد،
خطی با Scrap بالا،
واحدی با Alloy Consumption بالا،
Batch Process با اختلاف زیاد بین شیفتها،
یا تجهیزی که توقف آن Bottleneck کل کارخانه است.
ابتدا روی همان بخش Level 2 اجرا شود.
اگر Benefit اثبات شد، سیستم Plant-Wide توسعه پیدا کند.
این روش از منظر PM، CAPEX و Risk بسیار منطقیتر است.
معماری مناسب برای کارخانههای ایرانی
به دلیل حساسیت تولید، محدودیت ارتباطات، الزامات امنیت سایبری و لزوم ادامه کار حتی هنگام قطع ارتباط اینترنت، هسته Level 2 بهتر است در بسیاری از کاربردهای Critical بهصورت On-Premise یا Edge طراحی شود.
Cloud میتواند برای Analytics، Benchmarking یا گزارشهای غیرحیاتی استفاده شود؛ اما حلقه اصلی کنترل نباید وابسته به اینترنت عمومی باشد.
معماری معمول میتواند شامل این لایهها باشد:
PLC/DCS
OPC UA
Historian
Level 2 Application Servers
Model & Optimization Engine
Database
Web Dashboard
MES Interface
ERP Interface
Laboratory Interface
CMMS/EAM Interface
و در صورت نیاز:
AI/ML Services.
Level 2 یک پروژه نرمافزاری صرف نیست
یکی از خطرناکترین اشتباهات این است که پروژه به واحد IT سپرده شود و تصور شود مسئله با ساخت Dashboard حل خواهد شد.
Level 2 در نقطه برخورد چند تخصص قرار دارد:
Automation Engineering
Process Engineering
Production
Quality
Energy
Maintenance
Industrial Engineering
IT/OT
Data Science
و Management.
بدون حضور Process Expert، پروژه معمولاً تبدیل به Data Visualization میشود.
بدون Automation Expert، قابلیت Closed Loop ایجاد نمیشود.
بدون Production Team، مدل واقعی کارخانه را نمیشناسد.
و بدون Management، پروژه در مرحله Pilot باقی میماند.
چرا Level 2 در سالهای آینده اهمیت بیشتری پیدا خواهد کرد؟
اقتصاد تولید در حال تغییر است.
مزیت رقابتی دیگر فقط داشتن ماشینآلات خوب نیست.
دو کارخانه ممکن است تجهیزات تقریباً مشابه داشته باشند اما یکی به دلیل Data، Process Models و Optimization:
انرژی کمتری مصرف کند،
Yield بیشتری داشته باشد،
کیفیت یکنواختتری بدهد،
توقف کمتری داشته باشد
و محصول را ارزانتر تولید کند.
ماشینآلات را میتوان خرید.
اما Operational Intelligence چیزی است که باید در طول زمان ساخته شود.
Level 2 زیرساخت همین هوشمندی است.
یک مثال مدیریتی ساده
دو کارخانه A و B را تصور کنید که هر دو سالانه یک میلیون تن محصول تولید میکنند.
کارخانه A به ازای هر تن فقط ۲۰۰ هزار تومان هزینه غیرضروری بیشتر در انرژی، مواد، ضایعات و توقف دارد.
این اختلاف ممکن است در سطح یک Shift محسوس به نظر نرسد.
اما در یک میلیون تن تولید:
۲۰۰,۰۰۰ × ۱,۰۰۰,۰۰۰
برابر است با:
۲۰۰ میلیارد تومان اختلاف هزینه در سال.
اگر Level 2 فقط بخشی از این Loss را حذف کند، پروژهای که در نگاه اول «پروژه اتوماسیون» دیده میشود میتواند به یکی از پروژههای مهم سودآوری کارخانه تبدیل شود.
مهمترین تغییر نگرش
هدف Level 2 این نیست که یک کارخانه «دیجیتال» به نظر برسد.
هدف این نیست که مانیتورهای بیشتری در اتاق کنترل نصب شود.
هدف حتی صرفاً کاهش نیروی انسانی نیست.
هدف اصلی این است:
هر تصمیم تولیدی تا حد ممکن بر مبنای داده، مدل و اقتصاد فرایند گرفته شود.
یعنی سیستم دائماً پاسخ دهد:
با مواد موجود،
با وضعیت فعلی تجهیزات،
با محدودیت فعلی انرژی،
با برنامه فعلی تولید
و با کیفیت مورد انتظار مشتری،
کمهزینهترین و پایدارترین روش تولید چیست؟
نتیجهگیری
Level 2 را نباید یک فناوری مخصوص فولاد، پتروشیمی یا کارخانههای بسیار بزرگ دانست.
هرجا فرایندی وجود دارد که:
ورودی دارد،
انرژی مصرف میکند،
دارای متغیرهای قابل اندازهگیری است،
محصول با مشخصات کیفی تولید میکند،
و بین شرایط مختلف بهرهبرداری تفاوت عملکرد وجود دارد،
فضایی برای Process Optimization وجود دارد.
ممکن است در یک فولادسازی، Level 2 مقدار اکسیژن و فروآلیاژ را محاسبه کند.
در کارخانه سیمان، Fuel و Kiln Feed را بهینه کند.
در لبنیات، دما و زمان فرایند را کنترل کند.
در معدن، Grinding Circuit را روی نقطه بهینه نگه دارد.
در داروسازی، Critical Process Parameters را مدیریت کند.
در قطعهسازی، Cycle Time و Quality را پیشبینی کند.
در تصفیهخانه، Pump و Chemical Dosing را بهینه کند.
اما منطق همه آنها یکسان است:
کاهش Variation، کاهش Waste، افزایش Yield و تبدیل داده به تصمیم.
در شرایط امروز صنعت ایران، که انرژی محدودتر، مواد اولیه گرانتر، سرمایهگذاری دشوارتر و توقف تولید پرهزینهتر شده است، استفاده بهتر از ظرفیت موجود شاید حتی از توسعه ظرفیت جدید اهمیت بیشتری داشته باشد.
Level 2 دقیقاً در همین نقطه معنا پیدا میکند.
این فناوری قرار نیست معجزه کند و نمیتواند ضعف تجهیزات، سنسورهای معیوب یا مدیریت نامناسب فرایند را مخفی کند.
اما وقتی بر یک فرایند مهندسیشده، Instrumentation مناسب و Data معتبر سوار شود، میتواند کارخانه را از Automation به Optimization و از Optimization به Intelligent Manufacturing منتقل کند.
و شاید مهمترین جمله برای یک مدیر صنعتی این باشد:
قبل از سرمایهگذاری برای تولید بیشتر، باید مطمئن شویم از تجهیزاتی که امروز در اختیار داریم، واقعاً بهترین تولید ممکن را میگیریم.
Level 2 ابزاری است برای پاسخ مهندسی و عددی به همین سؤال.
منابع و شواهد فنی منتخب
تعریف معماری سطوح اتوماسیون و ارتباط Level 2 با سایر لایهها براساس چارچوب ISA-95 است. نمونههای فولادی از کاربردهای Level 2 و Optimizerهای Primetals Technologies و Danieli و نمونههای سیمان و معدن از مطالعات و Case Studyهای ABB استفاده شدهاند. نتایج کمی ذکرشده متعلق به پروژهها یا محصولات مشخص هستند و نباید بدون مطالعه Baseline به همه صنایع تعمیم داده شوند. وضعیت انرژی و هزینه تولید ایران نیز براساس گزارشهای سالهای ۱۴۰۴ و ۱۴۰۵ درباره ناترازی برق صنایع و شاخص قیمت تولیدکننده مورد توجه قرار گرفته است.